主营:生物可降解薄膜、生物可降解胶水、可降解材料
19168903319
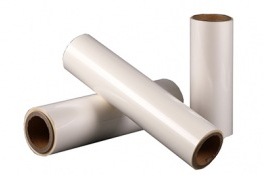
随着包装行业对可持续材料的关注不断提高,品牌商和包装加工企业持续评估不同材料,以满足产品应用、包装性能及环境方面的需求。
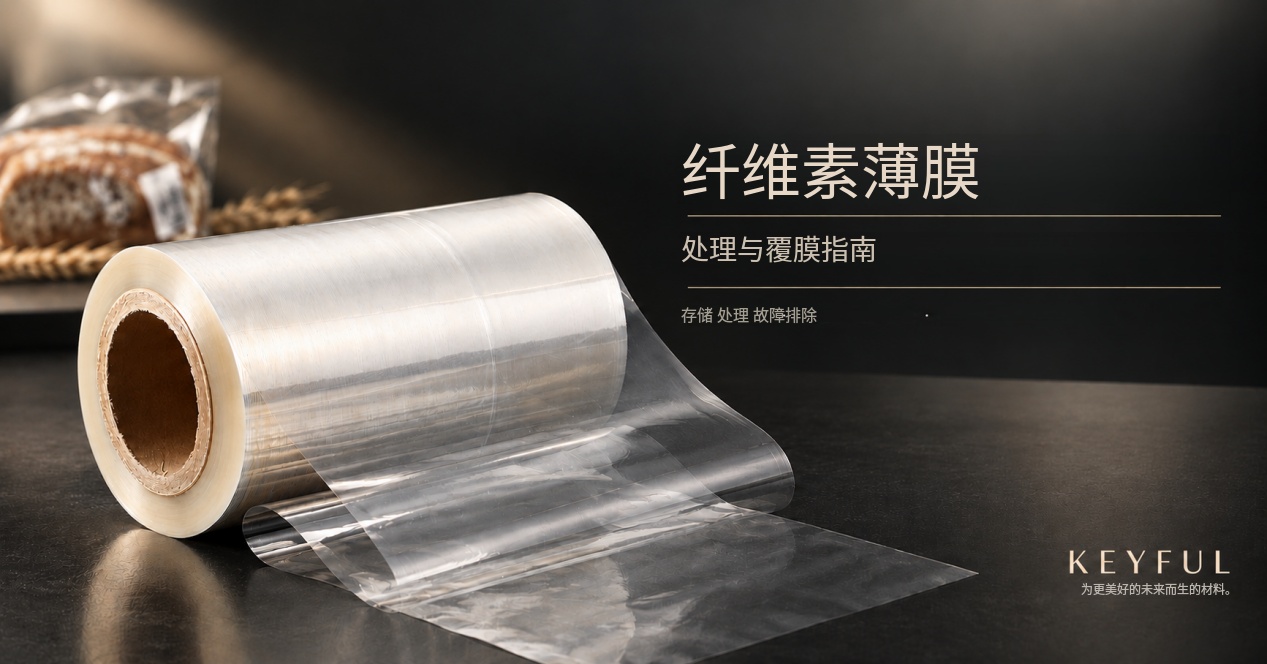
纤维素薄膜是一种以木浆为原料制成的薄膜,可用于多种包装场景。与 OPP 薄膜相比,其物理特性和加工表现有所不同。本文介绍纤维素薄膜的储存、搬运、覆膜操作、常见问题处理及进料抽样检验。
1. 包装方式:纤维素薄膜通常以卷筒形式供应,外包 PE 薄膜后装入纸箱;纸箱两端以瓦楞纸板支撑,减少运输和储存中的损伤。
2. 拆包与取出:拆包时保护膜卷两端,避免碰撞、挤压或与纸箱摩擦。可拆开纸箱四角,或打开一端后小心取出膜卷。
3. 未用完薄膜的重新包装:用胶带固定剩余薄膜末端,以 PE 薄膜重新包裹,并将保护膜两端适当塞入卷芯。随后放回原纸箱并恢复两端支撑。
4. 储存条件:避免极端温湿度及阳光直射,并保持包装完好。建议储存温度为 15–23°C(59–73°F),相对湿度为 40%–65%。
5. 使用期限及长期储存:建议收货后尽早使用,通常在 12 个月内用完;炎热或潮湿环境下应尽量缩短储存时间。厚度超过 100 μm 的薄膜,储存约 1–2 个月后卷芯附近可能卷曲;如影响加工,可考虑收货后尽早分切成单张。
1. 材料特性:纤维素薄膜较挺、延伸性较低;搬运、上机及加工时应避免损伤或断裂。
2. 薄膜卷搬运:从卷材中部托持,避免损伤卷边;不要将膜卷竖直放置,轻微边缘损伤也可能导致加工时连续断膜。
3. 上机穿膜:用胶带将新膜卷全幅接至上一卷,并小心穿膜。不要像某些 OPP 薄膜一样打结穿机,避免拉扯或折叠。
4. 确认上胶面:先检查膜卷末端标签。未作特殊说明的光膜通常以卷外侧作为上胶面,具体以产品标签或供应商技术资料为准。
5. 水性覆膜胶:胶水固含量建议不低于 50%。墨层较厚时,咨询胶黏剂供应商是否需要增粘添加剂;胶水应与薄膜及印刷基材相容。
6. 后续加工时间:覆膜后至少等待 24 小时再进行模切、压痕等后加工;实际等待时间应符合胶黏剂的干燥和固化要求。
7. 批量生产前试加工:首次使用或更换膜种、胶水、基材及工艺条件时,先试加工,确认运行稳定、粘结牢度及后加工表现后再批量生产。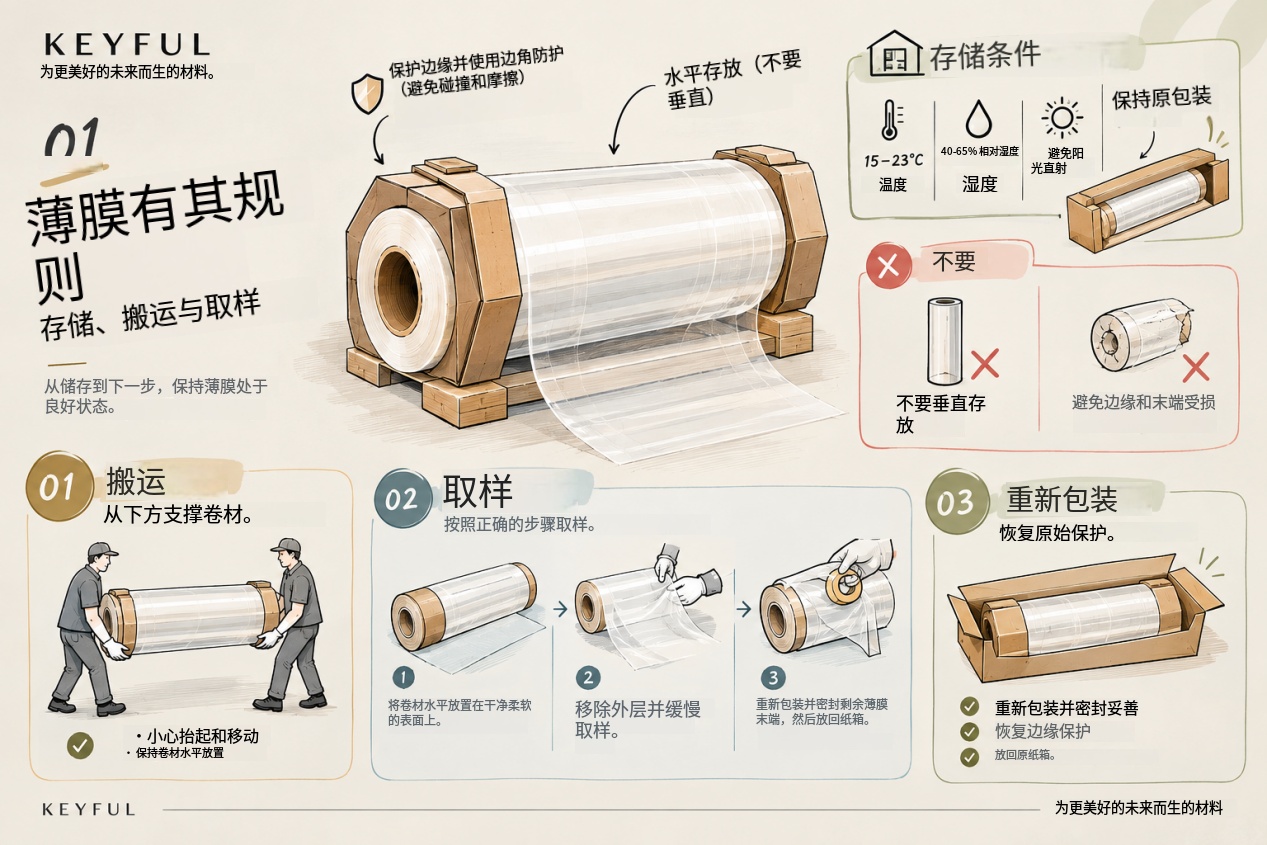
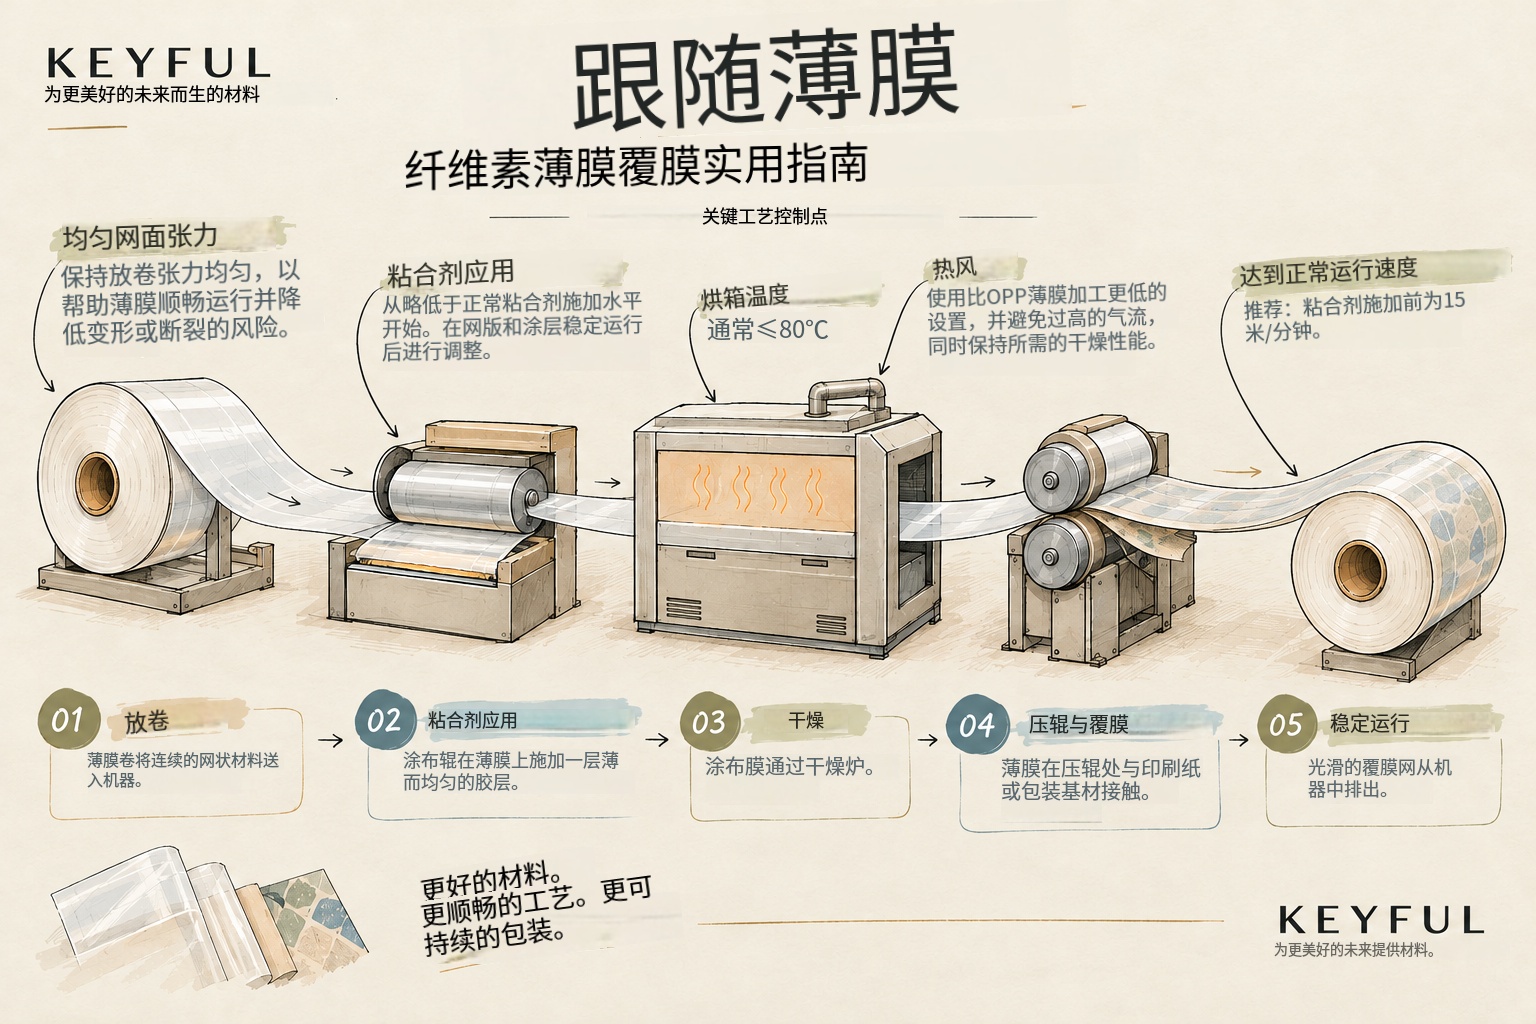
1. 机器速度:先在不上胶的情况下使机器达到正常运行速度;建议不低于 15 m/min。过低速度不一定能减少故障。
2. 放卷张力:确保张力均匀,使薄膜平稳进入设备,避免张力过大导致变形或断裂。
3. 烘道温度:通常建议不高于 80°C;温度过高可能造成薄膜收缩、尺寸变化或表面受损。
4. 热风系统:建议热风设定低于加工 OPP 薄膜时的水平,并在满足干燥要求的前提下减少过强气流。
5. 初始上胶量:开始时可将上胶量设为略低于正常生产水平,再根据薄膜运行、涂布及覆膜效果调整。
6. 调整至正常生产:确认运行及涂布稳定后,将机器速度和上胶量调整至正常水平;不必过度延长加速过程。
四. 常见问题和解决方法
|
常见问题 |
产生原因 |
解决方法 |
|
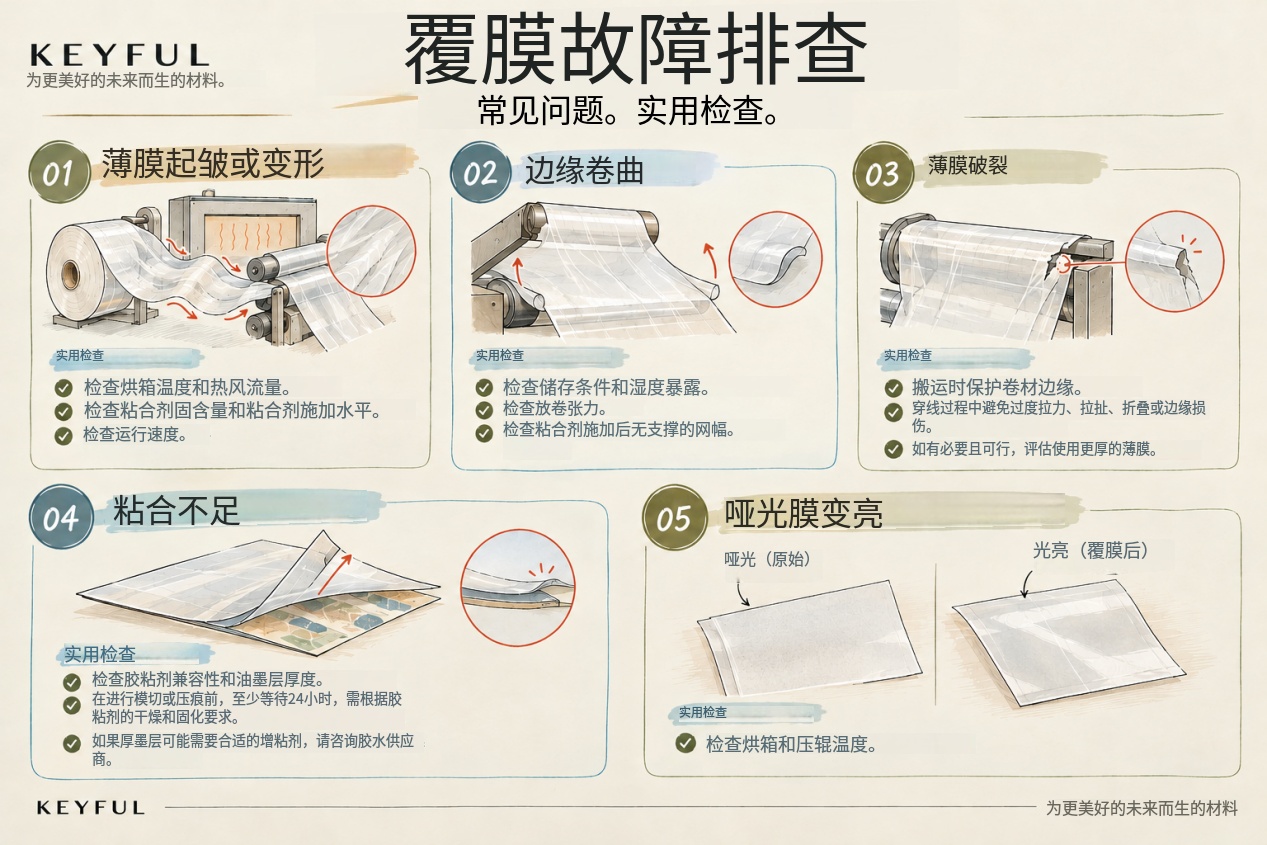
薄膜抖动或 变 形 |
烘道温度过高 |
根据上胶量及速度调整烘道温度及热风系统 |
|
热风系统风量过大 |
||
|
上胶后薄膜两 边反卷 |
胶水中固含量过低 |
确保胶水固含量达到50%以上 |
|
上胶量过大 |
适当减少上胶量 |
|
|
覆膜速度太慢 |
增加覆膜速度,建议速度至少达到15m/min |
|
|
薄膜受潮 |
确保储存条件适宜:温度为 15–23°C,相对湿度为 40%–65%,并使用 PE 薄膜妥善包装。 |
|
|
放卷张力过大 |
在确保薄膜平整的前提下,适当调整放卷张力。 |
|
|
薄膜上胶后与导辊间距离 |
减少薄膜在上胶后无导辊支撑的距离 |
|
|
薄膜厚度太薄 |
条件允许时,选用稍厚一些的薄膜。 |
|
|
生产过程薄膜易断 |
存贮不当 |
任何情况下都不要将膜卷竖放 |
|
操作不当 |
搬运、上卷或其他操作时,应避免损伤薄膜两端。 |
|
|
覆膜牢度不够(模切压痕时 脱胶) |
墨层太厚 |
请咨询胶水供应商是否有相应的增粘添加剂 |
|
胶水熟化时间不足 |
任何后道加工,请在覆膜完成至少 24 小时 |
|
|
胶水不合适 |
试用其它品牌的胶水 |
|
|
哑膜或半哑膜覆膜后变亮 |
烘道温度过高 |
降低烘道及压辊温度 |
|
合压辊温度过高 |
 五、进料抽样检验方法建议
手机扫一扫
深圳凯峰 生物可降解膜材料批发生产厂家备案号:粤ICP备2021036003号
主营:可降解纤维素哑膜、纤维素防刮花哑膜、纤维素触感膜、PLA哑膜、PLA防刮花哑膜、可降解保护膜
全国热线:19168903319联系电话:191-6890-3319
邮箱:melissa@kfnmsz.com地址:深圳市福田区车公庙天安数码城天济大厦CD座3D01
工厂地址:东莞市寮步镇泉塘曲岭二路9号A栋3楼
版权所有:深圳市凯峰新材料有限公司